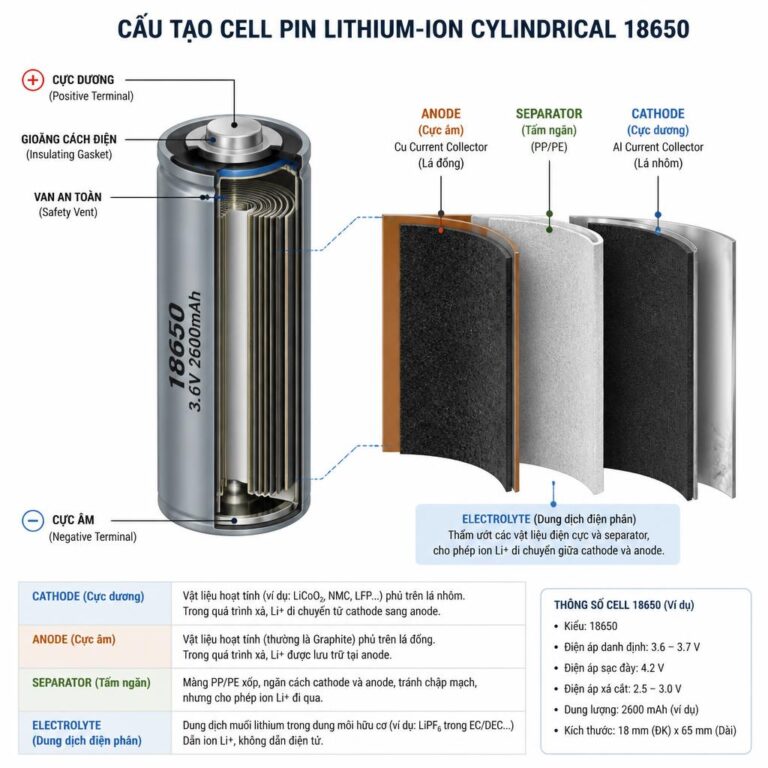
Một cell pin lithium hoàn chỉnh trải qua hơn 20 công đoạn trước khi xuất xưởng. Mỗi công đoạn kiểm soát một nhóm thông số riêng biệt, và lỗi ở bất kỳ bước nào đều lan truyền không thể đảo ngược sang các bước sau. Hiểu quy trình sản xuất pin lithium ở cấp độ cơ chế giúp bạn đánh giá chất lượng cell thực sự, không chỉ dựa vào thông số trên datasheet.
Tôi làm việc trực tiếp với cell và pack pin mỗi ngày tại BRD Lab. Khi một pack pin vào tay chúng tôi để kiểm tra, dấu hiệu của quy trình sản xuất kém hiện ra rõ ràng qua nội trở cao bất thường, dung lượng thực thấp hơn thiết kế hoặc cell mất cân bằng sau vài chục chu kỳ. Những vấn đề đó đều bắt nguồn từ sai lệch trong dây chuyền sản xuất cấp cell. Để hiểu rõ hơn nền tảng của loại pin này, bạn có thể tham khảo bài pin lithium là gì trước khi đọc tiếp.
Quy trình sản xuất pin lithium ion gồm những giai đoạn nào?
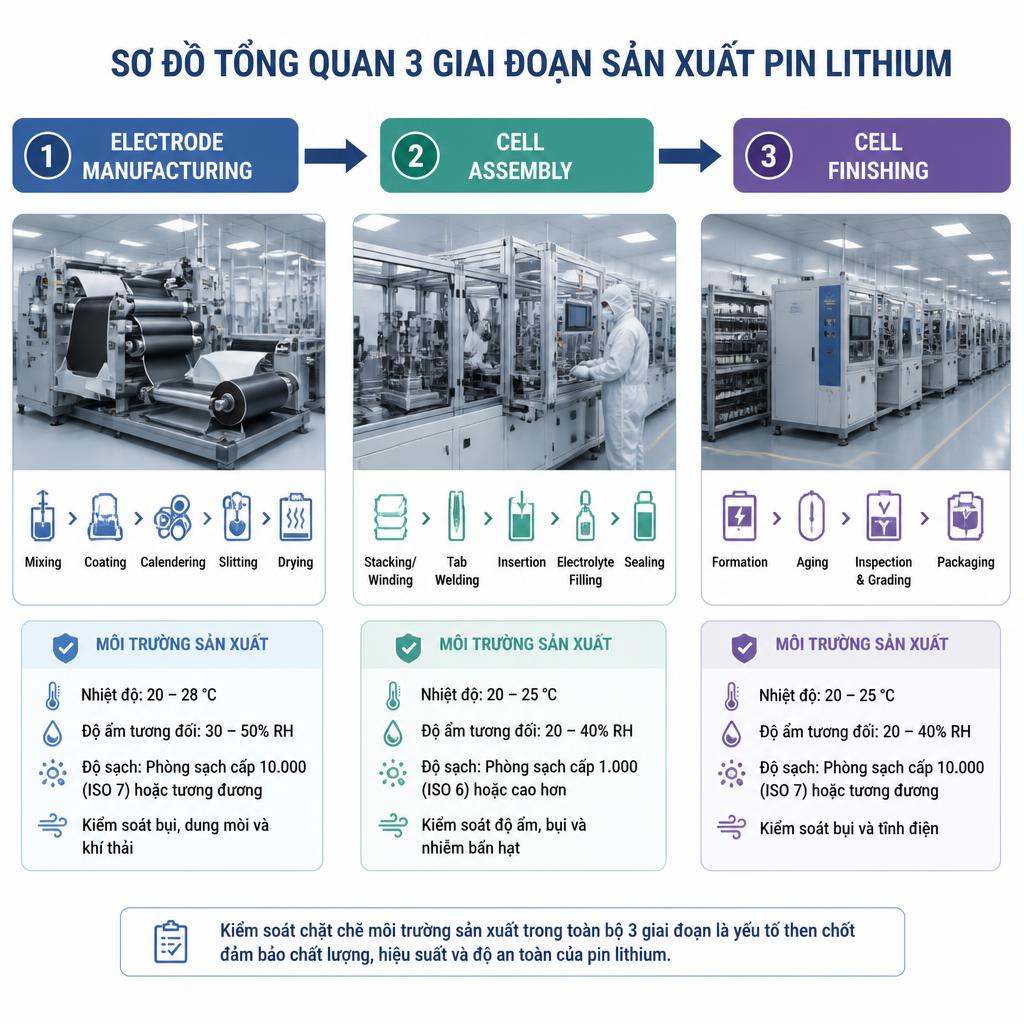
Quy trình sản xuất pin lithium công nghiệp gồm 3 giai đoạn chính: tạo điện cực (Electrode Manufacturing), lắp ráp cell (Cell Assembly) và hoàn thiện cell (Cell Finishing). Ba giai đoạn này không chỉ khác nhau về công đoạn kỹ thuật mà còn yêu cầu môi trường sản xuất hoàn toàn khác nhau.
Giai đoạn tạo điện cực diễn ra trong phòng thường có kiểm soát nhiệt độ và độ ẩm ở mức tiêu chuẩn công nghiệp. Giai đoạn lắp ráp cell bắt buộc phải thực hiện trong dry room với độ ẩm tương đối dưới 1% RH, vì điện phân lithium phản ứng mạnh với hơi nước. Giai đoạn hoàn thiện cell quay lại điều kiện kiểm soát thông thường nhưng đòi hỏi thiết bị sạc/xả chính xác và hệ thống đo lường inline.
Lưu ý: bài này tập trung vào dây chuyền sản xuất ở cấp cell đơn lẻ. Quá trình lắp ráp nhiều cell thành pack pin (bao gồm BMS, cấu hình ghép nối, vỏ hộp) là một chủ đề riêng biệt.
| Giai đoạn | Công đoạn chính | Môi trường yêu cầu | Rủi ro nếu sai |
|---|---|---|---|
| Tạo điện cực | Trộn slurry → Phủ → Sấy → Ép → Cắt | Phòng thường, kiểm soát nhiệt độ/độ ẩm | Điện cực không đồng đều, mật độ sai thiết kế |
| Lắp ráp cell | Cuốn/xếp lớp → Hàn tab → Đổ điện phân | Dry room <1% RH (dew point ≤ −40°C) | Ngắn mạch nội bộ, ăn mòn điện phân, rò rỉ |
| Hoàn thiện cell | Formation → Aging → Phân loại → QC xuất xưởng | Phòng kiểm soát nhiệt độ, thiết bị sạc/xả chính xác | SEI không ổn định, tuổi thọ thấp, cell lỗi qua lọc |
Giai đoạn 1: Tạo điện cực (Electrode Manufacturing)
Giai đoạn tạo điện cực chiếm tỷ trọng lớn nhất trong toàn bộ dây chuyền và là nơi mọi sai lệch bắt đầu. Không giống các giai đoạn sau, lỗi sinh ra ở đây không thể khắc phục bằng bất kỳ công đoạn nào tiếp theo.
Giai đoạn này gồm 5 công đoạn nối tiếp theo thứ tự: trộn slurry, phủ và sấy điện cực, ép cán (calendering), cắt dải (slitting) và sấy chân không. Mỗi công đoạn nhận đầu vào từ công đoạn trước và truyền sai lệch sang công đoạn sau nếu thông số không đạt.
Trộn slurry điện cực hoạt động như thế nào?
Trộn slurry là bước phối trộn vật liệu hoạt tính, chất dẫn điện và chất kết dính thành hỗn hợp đồng nhất. Độ đồng đều của hỗn hợp này quyết định trực tiếp mật độ năng lượng của cell cuối cùng.
Slurry cathode gồm vật liệu hoạt tính (NMC hoặc LFP), carbon black làm chất dẫn điện, chất kết dính PVDF và dung môi NMP hữu cơ. Slurry anode dùng graphite, carbon black, kết hợp chất kết dính CMC/SBR hòa trong nước khử ion. Vai trò chi tiết của từng thành phần trong cấu trúc cell được phân tích trong bài cấu tạo pin lithium.
Quy trình trộn diễn ra theo 2 giai đoạn. Trộn khô (dry mixing) trước để phân tán đều các hạt rắn. Sau đó mới thêm dung môi vào và chuyển sang trộn ướt (wet mixing) để tạo hỗn hợp đồng nhất hoàn toàn. Thứ tự này không thể đảo ngược, vì thêm dung môi quá sớm khiến carbon black vón cục quanh hạt vật liệu hoạt tính thay vì phân tán đều.
Hai thông số kiểm soát bắt buộc sau khi trộn: độ nhớt slurry nằm trong dải 3.000 đến 10.000 mPa·s tùy công thức, và hàm lượng chất rắn (solid content) đạt 45 đến 65% theo khối lượng. Cả hai thông số này đo được trực tiếp và phải đạt trước khi đưa slurry vào công đoạn phủ.
Hậu quả của slurry không đồng nhất rất cụ thể: các hạt vật liệu hoạt tính vón cục (agglomeration) tạo ra vùng dẫn điện kém trên bề mặt điện cực. Vùng đó tăng nội trở cục bộ, sinh nhiệt khi cell hoạt động ở dòng cao và cuối cùng làm giảm dung lượng thực của cell so với thiết kế.
Một điểm khác biệt kỹ thuật đáng chú ý: cathode dùng NMP là dung môi hữu cơ độc hại, đòi hỏi hệ thống thu hồi và xử lý. Anode dùng nước khử ion, thân thiện hơn với môi trường và chi phí thấp hơn đáng kể. Đây là lý do nhiều nhà máy hiện đại đang nghiên cứu chuyển cathode sang công thức gốc nước (water-based) để giảm chi phí và tác động môi trường.
Phủ và sấy điện cực kiểm soát độ dày như thế nào?
Công đoạn phủ trải slurry lên lá kim loại dẫn điện theo độ dày kiểm soát chặt. Sai lệch ±5 µm trong độ dày lớp phủ làm thay đổi dung lượng cell lên tới 3 đến 5%.
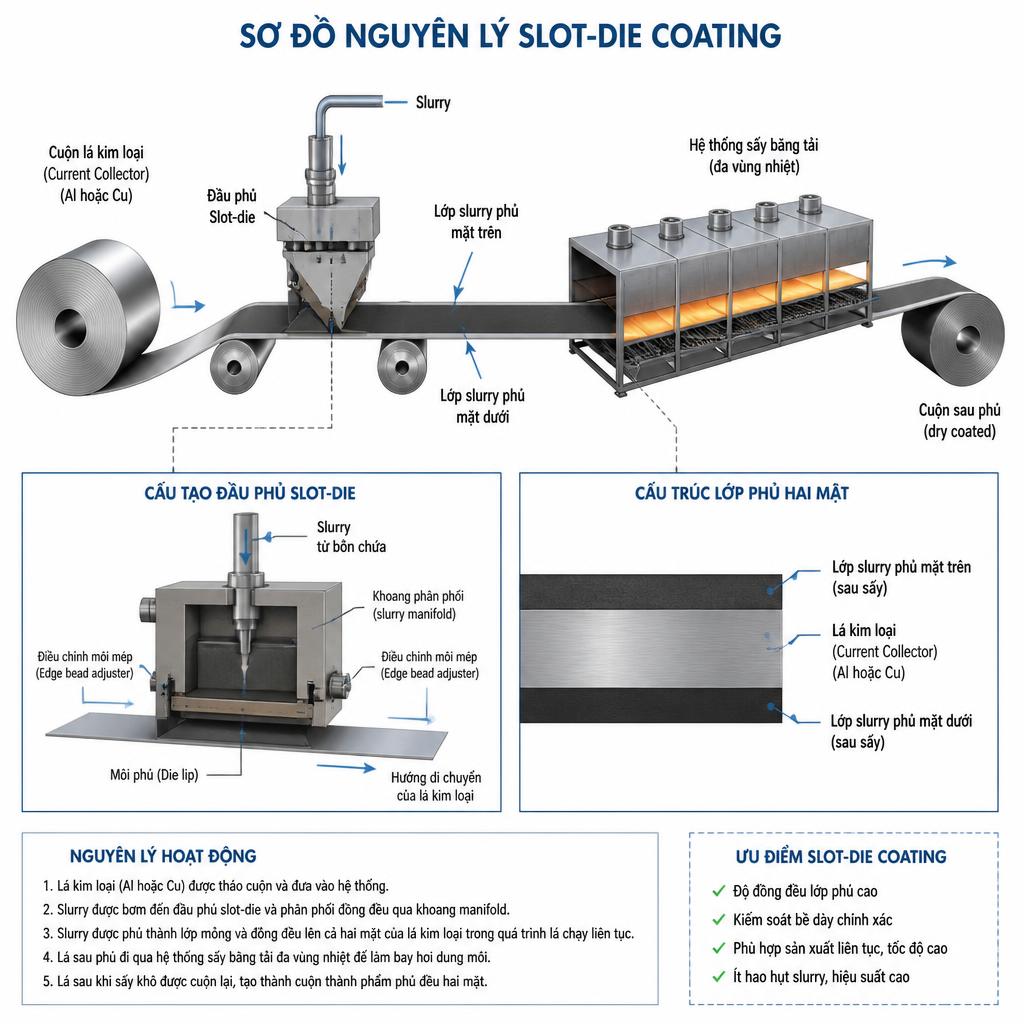
Phương pháp phủ công nghiệp phổ biến nhất hiện nay là slot-die coating: slurry được bơm áp lực qua khe hở có chiều rộng kiểm soát chính xác, trải đều lên bề mặt lá kim loại di chuyển liên tục. Slot-die được ưu tiên vì kiểm soát độ dày đồng đều trên toàn chiều rộng, tốc độ dây chuyền đạt 20 đến 80 m/phút và dễ điều chỉnh khi thay đổi công thức slurry.
Lá kim loại đóng vai trò dẫn điện (current collector) khác nhau theo từng điện cực. Cathode dùng lá nhôm (Al foil) dày khoảng 15 µm. Anode dùng lá đồng (Cu foil) dày 8 đến 10 µm. Cả hai mặt của lá kim loại đều được phủ (double-side coating) để tối đa hóa mật độ năng lượng thể tích của cell.
Sấy diễn ra ngay sau phủ trên cùng một dây chuyền. Mục đích là bay hơi dung môi (NMP với cathode, nước với anode) và cố định cấu trúc lớp phủ trên bề mặt lá kim loại. Nhiệt độ sấy kiểm soát trong dải 80 đến 150°C tùy loại binder và dung môi.
Tốc độ sấy tạo ra đánh đổi kỹ thuật rõ ràng. Sấy quá nhanh khiến dung môi bay hơi đột ngột, tạo ứng suất bề mặt và gây nứt lớp phủ (cracking). Sấy quá chậm làm giảm năng suất dây chuyền và tăng chi phí năng lượng. Điểm cân bằng phụ thuộc vào công thức slurry cụ thể và phải được xác định qua thực nghiệm.
Với cathode dùng NMP, nhà máy hiện đại thu hồi trên 95% lượng dung môi bay ra trong quá trình sấy. NMP độc hại và đắt tiền, nên hệ thống thu hồi vừa là yêu cầu môi trường vừa là bài toán kinh tế.
Ép cán (Calendering) ảnh hưởng đến mật độ năng lượng như thế nào?
Calendering dùng cặp con lăn áp suất cao nén lớp điện cực đã sấy, mục tiêu tăng mật độ năng lượng thể tích và cải thiện tiếp xúc điện giữa các hạt vật liệu hoạt tính.
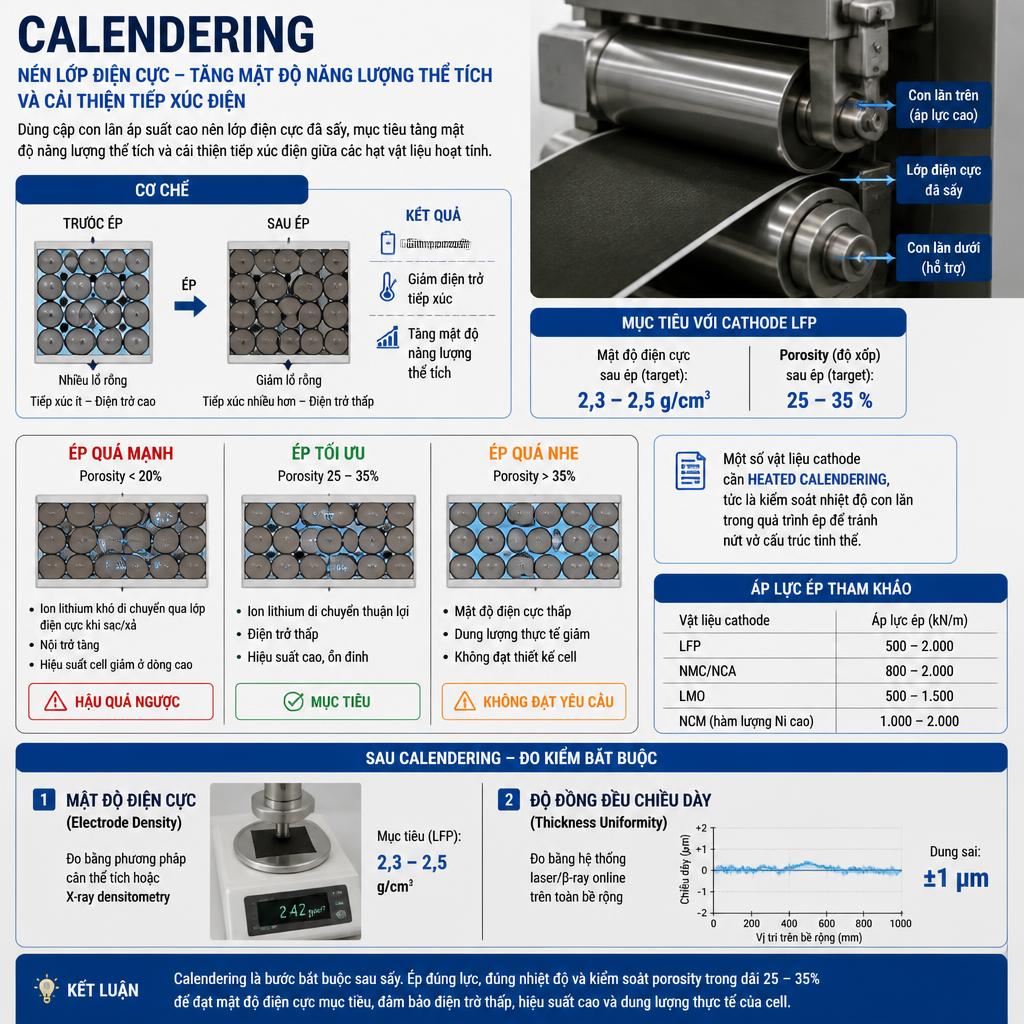
Cơ chế rất trực tiếp: nén vật lý giảm độ xốp (porosity) của lớp điện cực, các hạt vật liệu hoạt tính tiếp xúc nhau nhiều hơn, điện trở tiếp xúc giảm và mật độ năng lượng tính trên thể tích tăng lên. Với cathode LFP, mật độ điện cực mục tiêu sau ép đạt 2,3 đến 2,5 g/cm³. Áp lực ép trong công nghiệp nằm trong dải 500 đến 2.000 kN/m tùy vật liệu.
Tuy nhiên, ép quá mạnh gây hậu quả ngược. Khi porosity giảm xuống dưới 20%, ion lithium khó di chuyển qua lớp điện cực trong quá trình sạc/xả, nội trở tăng và hiệu suất cell giảm ở dòng cao. Mục tiêu porosity sau calendering nằm trong dải 25 đến 35%, đủ để ion lithium thấm qua trong điều kiện vận hành bình thường.
Ép quá nhẹ cũng không đạt yêu cầu. Mật độ điện cực thấp hơn thiết kế trực tiếp làm giảm dung lượng thực của cell, ngay cả khi tất cả các công đoạn khác đều đúng. Đây là lý do không thể bỏ bước ép sau sấy.
Một số vật liệu cathode cần heated calendering, tức là kiểm soát nhiệt độ con lăn trong quá trình ép để tránh nứt vỡ cấu trúc tinh thể. Sau calendering, hai thông số bắt buộc đo kiểm là mật độ điện cực và độ đồng đều chiều dày với dung sai ±1 µm.
Cắt dải và sấy chân không chuẩn bị gì cho bước lắp ráp?
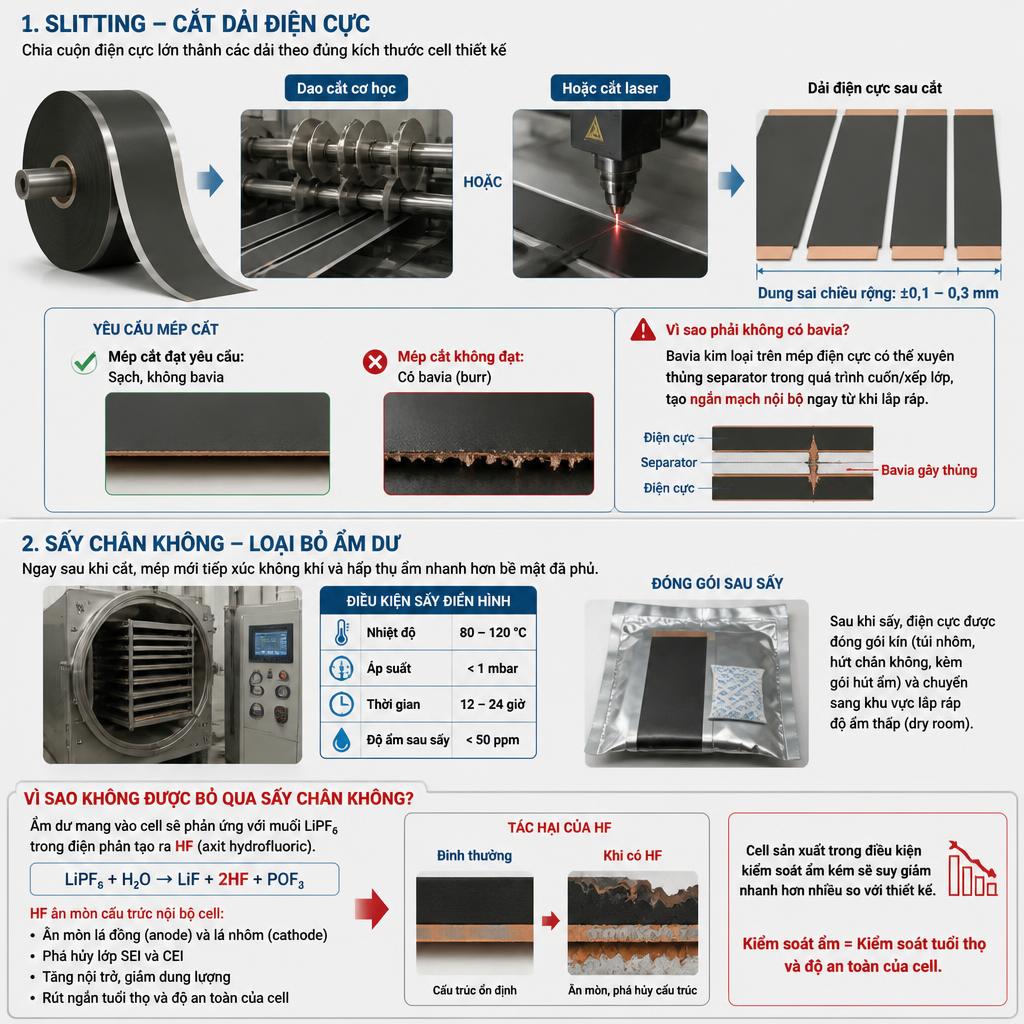
Cắt dải (slitting) chia cuộn điện cực lớn thành các dải theo đúng kích thước cell thiết kế. Sấy chân không ngay sau đó loại bỏ ẩm dư còn sót, vì nước trong cell gây phản ứng phụ phá hủy điện phân.
Slitting dùng dao cắt cơ học hoặc laser, yêu cầu mép cắt sạch hoàn toàn, không có bavia (burr). Lý do rất thực tế: bavia kim loại trên mép điện cực có thể xuyên thủng separator trong quá trình cuốn/xếp lớp, tạo ngắn mạch nội bộ ngay từ khi lắp ráp. Dung sai chiều rộng dải sau cắt giữ ở ±0,1 đến 0,3 mm.
Sau khi cắt, bề mặt mép mới tiếp xúc trực tiếp với không khí và hấp thụ ẩm nhanh hơn bề mặt đã phủ. Sấy chân không ở nhiệt độ 80 đến 120°C tại áp suất dưới 1 mbar trong 12 đến 24 giờ đưa hàm lượng ẩm xuống dưới 50 ppm, mức yêu cầu trước khi điện cực vào cell assembly.
Nếu bỏ qua sấy chân không, ẩm dư mang vào cell sẽ phản ứng với muối LiPF₆ trong điện phân tạo ra HF (axit hydrofluoric). HF ăn mòn cấu trúc nội bộ cell, tăng nội trở và rút ngắn tuổi thọ đáng kể. Đây chính xác là cơ chế giải thích tại sao cell sản xuất trong điều kiện kiểm soát ẩm kém suy giảm nhanh hơn nhiều so với thiết kế.
Giai đoạn 2: Lắp ráp cell trong điều kiện phòng khô (Cell Assembly)
Lắp ráp cell diễn ra hoàn toàn trong dry room, môi trường kiểm soát độ ẩm tương đối dưới 1% RH (dew point ≤ −40°C). Điện phân lithium phản ứng tức thì với hơi nước, tạo HF gây ăn mòn nội bộ cell. Không có giải pháp thay thế nào cho dry room ở giai đoạn này.
Giai đoạn này gồm 3 công đoạn chính theo thứ tự: cuốn hoặc xếp lớp điện cực (winding/stacking), hàn tab và đóng vỏ cell, cuối cùng là đổ điện phân và bịt kín. Mỗi công đoạn đều có kiểm tra inline trước khi chuyển sang bước tiếp theo.
Cuốn và xếp lớp điện cực (Winding và Stacking) tạo ra cấu trúc cell như thế nào?
Cuốn và xếp lớp đặt cathode, separator và anode vào đúng vị trí hình học trong cell. Sai lệch căn chỉnh trên 0,5 mm tạo vùng tiếp xúc trực tiếp giữa hai điện cực, dẫn đến ngắn mạch nội bộ.
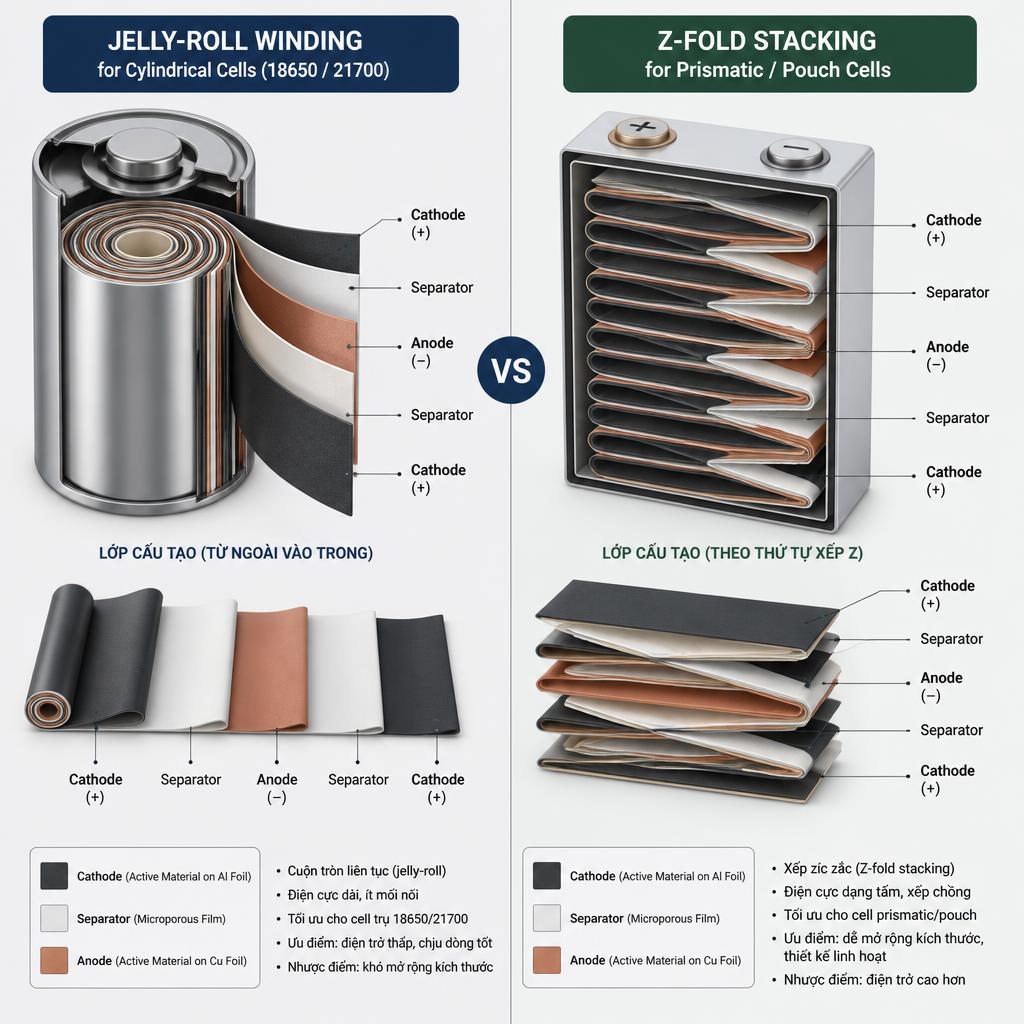
Cell trụ (cylindrical) dùng phương pháp jelly-roll winding: ba lớp cathode, separator và anode cuốn xoắn ốc quanh trục trung tâm. Cell lăng trụ (prismatic) và pouch dùng Z-fold stacking hoặc flat winding: các lớp xếp chồng theo hình chữ Z hoặc cuốn phẳng rồi ép vào vỏ hình hộp. Winding cho năng suất dây chuyền cao hơn. Stacking cho phép thiết kế linh hoạt hơn về kích thước và phù hợp với cell dung lượng lớn.
Separator là màng mỏng polyethylene hoặc polypropylene dày 12 đến 25 µm, ngăn tiếp xúc vật lý giữa cathode và anode trong khi vẫn cho phép ion Li⁺ đi qua. Vai trò và cấu tạo chi tiết của separator trong hệ thống pin được giải thích trong bài cấu tạo pin lithium.
Dung sai căn chỉnh (alignment tolerance) trong quá trình cuốn/xếp phải giữ ở ±0,2 mm. Lực căng (tension) khi cuốn cũng cần kiểm soát chặt: cuốn quá chặt nén separator làm tăng nội trở, cuốn quá lỏng khiến các lớp lệch nhau. Sau công đoạn này, kiểm tra alignment bằng X-ray inline là tiêu chuẩn bắt buộc tại các nhà máy cấp độ cao.
Hậu quả của lệch lớp không chỉ là nội trở cao. Vùng cathode và anode tiếp xúc trực tiếp không qua separator tạo ngắn mạch nội bộ, sinh nhiệt cục bộ và trong trường hợp nghiêm trọng có thể dẫn đến thermal runaway. Đây là lý do alignment tolerance ở bước này được coi là thông số an toàn, không chỉ là thông số chất lượng.
Hàn tab và đóng vỏ cell (Tab Welding và Enclosure)
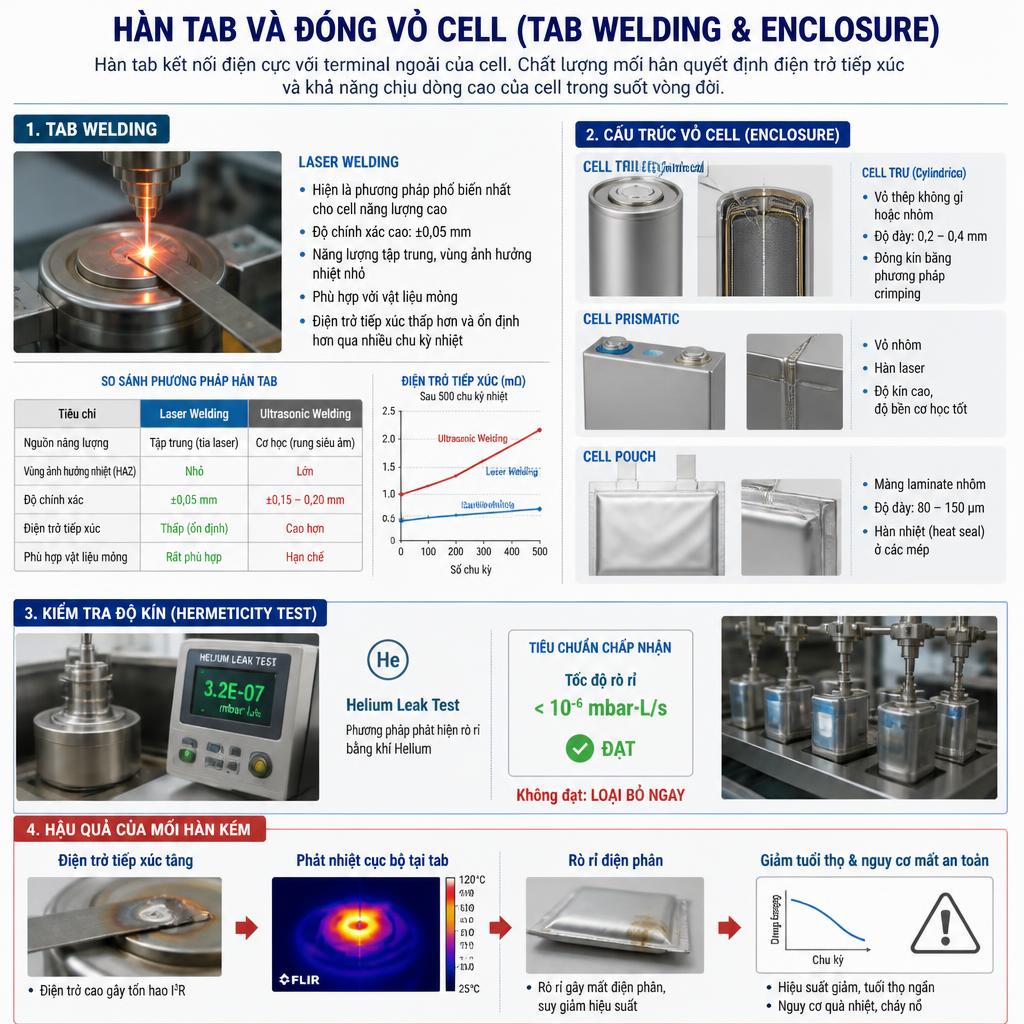
Hàn tab kết nối điện cực với terminal ngoài của cell. Chất lượng mối hàn quyết định điện trở tiếp xúc và khả năng chịu dòng cao của cell trong suốt vòng đời.
Laser welding hiện là phương pháp phổ biến nhất cho cell năng lượng cao, với độ chính xác ±0,05 mm. Ưu điểm so với ultrasonic welding là năng lượng tập trung hơn, vùng ảnh hưởng nhiệt nhỏ hơn và phù hợp với vật liệu mỏng. Mối hàn laser đạt điện trở tiếp xúc thấp hơn và ổn định hơn qua nhiều chu kỳ nhiệt.
Vật liệu vỏ cell khác nhau theo từng định dạng. Cell trụ dùng vỏ thép không gỉ hoặc nhôm dày 0,2 đến 0,4 mm, đóng kín bằng phương pháp crimping. Cell prismatic dùng vỏ nhôm hàn laser. Cell pouch dùng màng laminate nhôm dày 80 đến 150 µm, hàn nhiệt (heat seal) ở các mép.
Trước khi đổ điện phân, cell phải qua kiểm tra độ kín (hermeticity test) bằng helium leak test. Tiêu chuẩn chấp nhận là tốc độ rò rỉ dưới 10⁻⁶ mbar·L/s. Cell không đạt loại bỏ ngay tại bước này. Mối hàn kém dẫn đến điện trở tăng, phát nhiệt cục bộ tại tab và rò rỉ điện phân sau một thời gian vận hành.
Đổ điện phân (Electrolyte Filling) và bịt kín cell
Đổ điện phân bơm dung dịch muối lithium vào cell đã lắp ráp. Điện phân phải thấm đều vào toàn bộ cấu trúc điện cực trước khi formation, vì vùng khô tạo điểm chết không tham gia phản ứng điện hóa.
Điện phân có thành phần cơ bản là muối LiPF₆ hòa trong hỗn hợp dung môi hữu cơ như EC, DMC và EMC. Các biến thể hóa học điện phân theo từng loại cell được phân tích trong bài các loại pin lithium.
Quy trình đổ gồm 3 bước. Đầu tiên, hút chân không bên trong cell để loại bỏ không khí còn sót. Sau đó bơm điện phân vào dưới áp suất kiểm soát. Cuối cùng, ủ thấm (wetting) trong 4 đến 24 giờ để điện phân thấm sâu vào lỗ xốp của điện cực và separator. Lượng điện phân nạp vào nằm trong dải 1,5 đến 3,5 g/Ah tùy thiết kế cell.
Wetting time là bước thụ động nhưng không thể rút ngắn tùy tiện. Điện phân cần thời gian vật lý để thấm vào cấu trúc xốp của điện cực. Nếu đưa cell vào formation khi điện phân chưa thấm đều, vùng khô không tham gia phản ứng điện hóa, tạo “điểm chết” cố định. Hậu quả là dung lượng thực thấp hơn thiết kế 5 đến 15%, và không thể phục hồi sau đó.
Toàn bộ công đoạn đổ điện phân phải diễn ra trong dry room với dew point dưới −40°C. Sau khi đổ xong và kiểm tra lượng điện phân đạt yêu cầu, cell được bịt kín lần cuối trước khi chuyển sang giai đoạn hoàn thiện.
Giai đoạn 3: Hoàn thiện cell, Formation, Aging và kiểm tra xuất xưởng
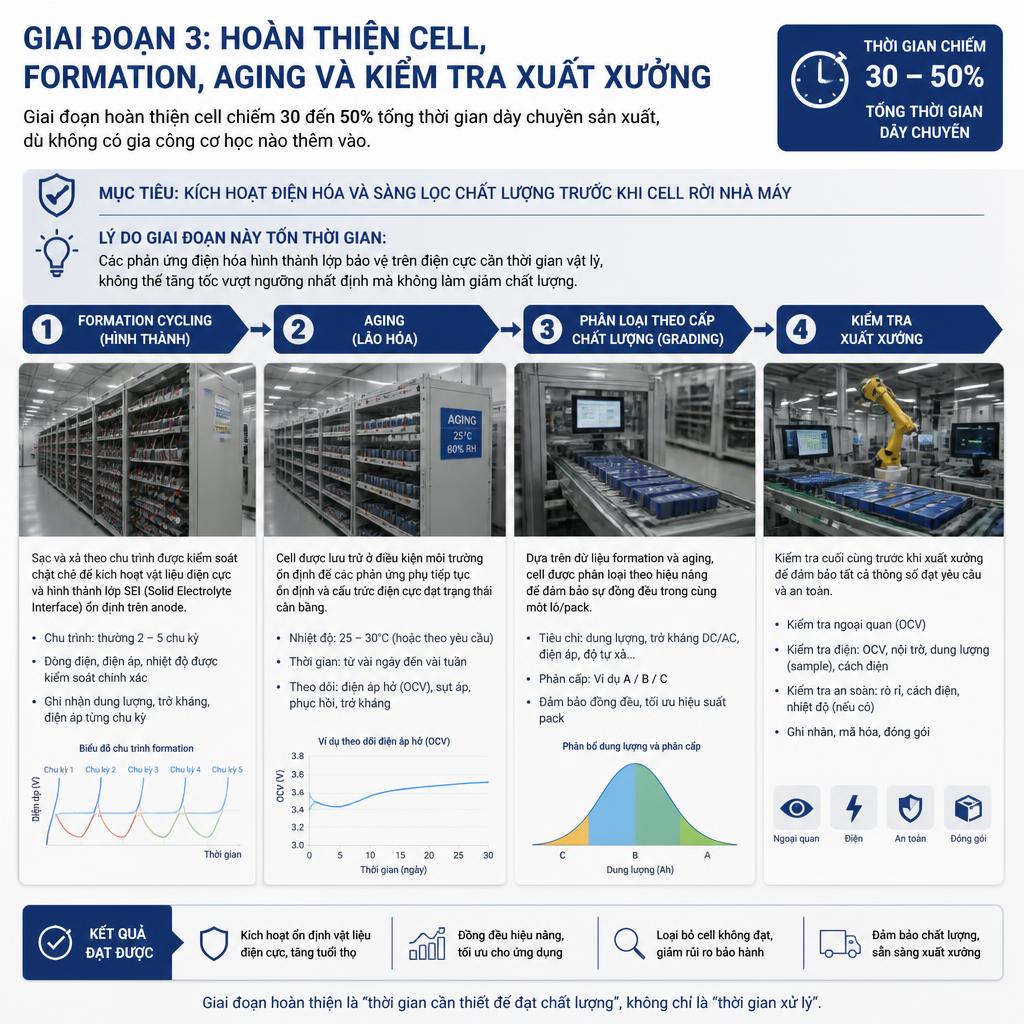
Giai đoạn hoàn thiện cell chiếm 30 đến 50% tổng thời gian dây chuyền sản xuất, dù không có gia công cơ học nào thêm vào. Đây là giai đoạn kích hoạt điện hóa và sàng lọc chất lượng trước khi cell rời nhà máy.
Lý do giai đoạn này tốn thời gian: các phản ứng điện hóa hình thành lớp bảo vệ trên điện cực cần thời gian vật lý, không thể tăng tốc vượt ngưỡng nhất định mà không làm giảm chất lượng. Bốn công đoạn con theo thứ tự: formation cycling, aging, phân loại theo cấp chất lượng (grading) và kiểm tra xuất xưởng.
Formation cycling: bước kích hoạt điện hóa quyết định tuổi thọ cell
Formation là chu kỳ sạc/xả đầu tiên của cell, tạo lớp SEI (Solid Electrolyte Interphase) bảo vệ trên bề mặt anode. Lớp màng mỏng 5 đến 50 nm này quyết định trực tiếp tốc độ suy giảm dung lượng trong suốt vòng đời pin.
SEI hình thành như thế nào? Trong chu kỳ sạc đầu tiên, điện phân tiếp xúc với bề mặt anode graphite ở điện thế thấp và phân hủy một phần có kiểm soát. Sản phẩm phân hủy lắng đọng tạo thành lớp màng mỏng dẫn ion Li⁺ nhưng chặn electron. Lớp SEI này bảo vệ bề mặt anode khỏi phản ứng tiếp tục với điện phân trong các chu kỳ sau.
Tại sao C-rate thấp trong formation? Sạc chậm ở tốc độ C/10 đến C/5 cho SEI hình thành từ từ, đồng đều trên toàn bộ bề mặt anode. SEI đồng đều hơn thì ổn định hơn, ít nứt vỡ hơn khi anode giãn nở/co lại qua các chu kỳ sạc/xả. SEI không ổn định nứt vỡ và tái tạo liên tục, tiêu thụ lithium và điện phân, đây chính là cơ chế suy giảm dung lượng chính của cell theo thời gian.
Nhiệt độ formation kiểm soát trong dải 25 đến 45°C. Nhiệt độ cao tăng tốc phản ứng nhưng SEI tạo thành kém đặc chắc hơn. Thời gian formation thông thường từ 12 đến 48 giờ tùy số chu kỳ và C-rate áp dụng.
Với cell pouch, khí CO₂ và H₂ sinh ra trong formation tích tụ bên trong. Nhà máy cần xả khí (gas venting) trước khi bịt kín lần cuối. Nếu không xả, áp suất khí bên trong làm phồng cell ngay từ khi xuất xưởng.
Formation protocol là bí quyết kỹ thuật của từng nhà sản xuất. Cùng một loại cell về vật liệu, nhưng formation protocol khác nhau tạo ra SEI khác nhau và cycle life khác nhau. Đây là lý do hai cell trông giống hệt nhau trên datasheet có thể có tuổi thọ thực tế chênh lệch đáng kể. Để hiểu sâu hơn về các yếu tố ảnh hưởng đến tuổi thọ pin lithium, bạn có thể đọc thêm bài phân tích riêng về chủ đề này.
Aging và phân loại cell (Grading)
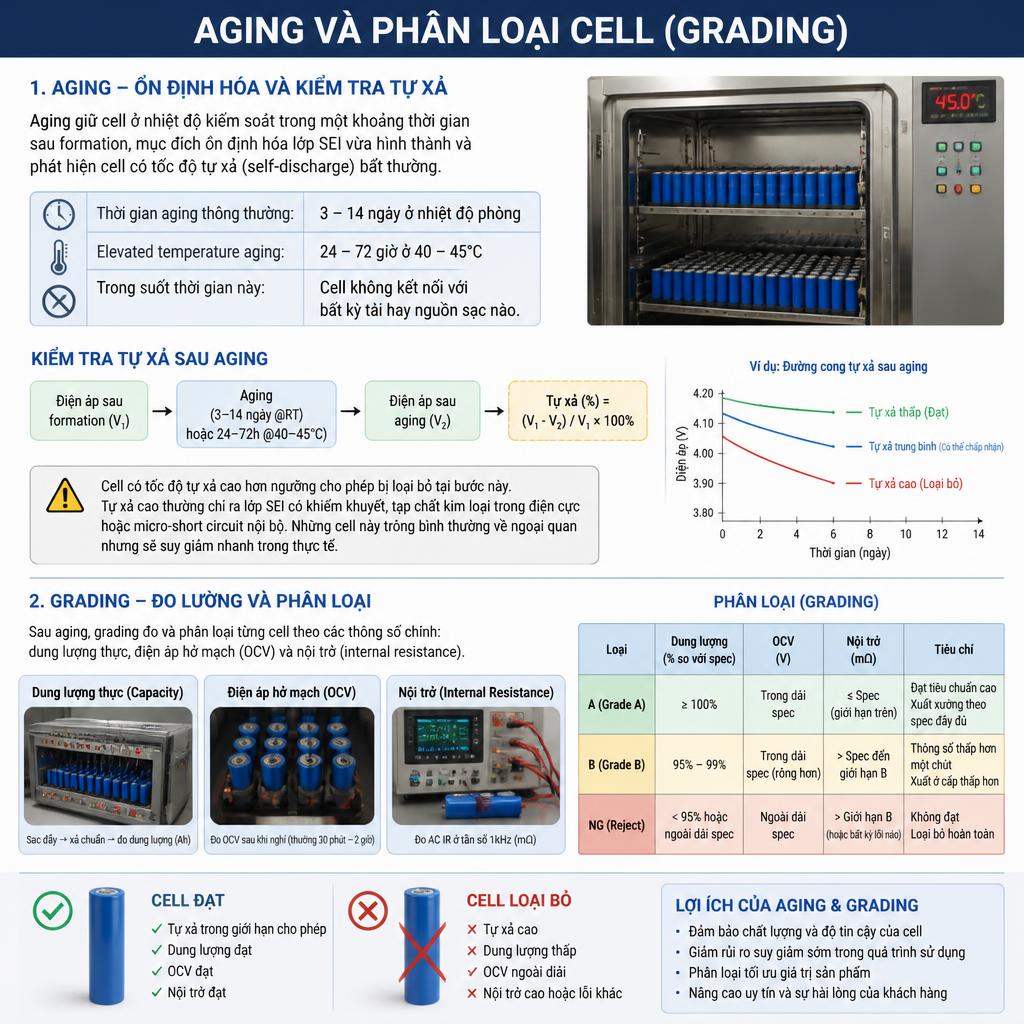
Aging giữ cell ở nhiệt độ kiểm soát trong một khoảng thời gian sau formation, mục đích ổn định hóa lớp SEI vừa hình thành và phát hiện cell có tốc độ tự xả (self-discharge) bất thường.
Thời gian aging thông thường từ 3 đến 14 ngày ở nhiệt độ phòng, hoặc rút ngắn xuống còn 24 đến 72 giờ nếu dùng elevated temperature aging ở 40 đến 45°C. Trong suốt thời gian này, cell không kết nối với bất kỳ tải hay nguồn sạc nào. Điện áp cell đo lại sau aging cho thấy tốc độ tự xả thực tế.
Cell có tốc độ tự xả cao hơn ngưỡng cho phép bị loại bỏ tại bước này. Tự xả cao thường chỉ ra lớp SEI có khiếm khuyết, tạp chất kim loại trong điện cực hoặc micro-short circuit nội bộ. Những cell này trông bình thường về ngoại quan nhưng sẽ suy giảm nhanh trong thực tế.
Sau aging, grading đo và phân loại từng cell theo dung lượng thực, điện áp hở mạch (OCV) và nội trở (internal resistance). Cell đạt tiêu chuẩn A được xuất xưởng theo spec đầy đủ. Cell đạt tiêu chuẩn B với thông số thấp hơn một chút được xuất ở cấp thấp hơn. Cell không đạt loại bỏ hoàn toàn. Quá trình đo nội trở pin lithium tại bước grading này là chỉ số quan trọng nhất để đánh giá chất lượng cell trước khi ghép pack.
Kiểm tra QC xuất xưởng
Kiểm tra xuất xưởng là lớp lọc cuối cùng trước khi cell rời nhà máy. Tại đây, từng cell hoặc mẫu đại diện theo lô trải qua loạt kiểm tra điện, cơ học và an toàn.
Kiểm tra điện bao gồm đo dung lượng thực qua chu kỳ sạc/xả chuẩn, đo OCV, đo nội trở AC (thường ở tần số 1 kHz) và kiểm tra tự xả. Kiểm tra cơ học gồm đo kích thước, trọng lượng và kiểm tra ngoại quan. Kiểm tra an toàn theo tiêu chuẩn IEC 62133 hoặc UL 1642 tùy thị trường đích bao gồm thử nghiệm ngắn mạch ngoài, quá sạc, đâm xuyên và thả rơi.
Cell đạt toàn bộ tiêu chuẩn được dán nhãn, đóng gói và xuất xưởng. Tỷ lệ loại bỏ (scrap rate) tại QC xuất xưởng của nhà máy tốt thường dưới 0,5% cho cell loại A. Tỷ lệ cao hơn thường chỉ ra vấn đề hệ thống ở một trong các công đoạn trước đó.
Tôi đã từng nhận cell từ một nhà cung cấp có nội trở đo được cao hơn 30% so với datasheet. Sau khi truy ngược quy trình, vấn đề nằm ở bước calendering không đủ áp lực, tạo ra điện cực có mật độ thấp hơn thiết kế. Cell đó trông bình thường khi nhìn ngoài, nhưng sẽ phát nhiệt bất thường khi xả ở dòng cao trong xe nâng. Đây là lý do chúng tôi đo nội trở từng cell trước khi ghép pack, không phụ thuộc hoàn toàn vào QC của nhà sản xuất.
Vì sao hiểu quy trình sản xuất giúp đánh giá chất lượng pack pin tốt hơn?
Mỗi thông số đo được trên cell xuất xưởng đều là dấu vết của một công đoạn sản xuất cụ thể. Nội trở cao phản ánh vấn đề từ calendering hoặc tab welding. Dung lượng thực thấp hơn datasheet chỉ ra lỗi từ coating, electrolyte filling hoặc formation. Cell mất cân bằng nhanh sau vài chục chu kỳ thường xuất phát từ formation protocol không đủ chất lượng.
Khi bạn ghép nhiều cell vào một pack pin, sai lệch nhỏ trong sản xuất cell khuếch đại lên theo số lượng cell và số năm vận hành. Pack pin 48V 100Ah cho xe nâng có thể chứa 16 cell nối tiếp. Một cell có nội trở cao hơn 20% so với các cell còn lại sẽ phát nhiệt nhiều hơn, suy giảm nhanh hơn và kéo cả pack xuống theo. Cân bằng cell pin lithium đúng cách trước khi ghép pack giảm thiểu rủi ro này đáng kể.
Đội ngũ kỹ thuật BRD Lab kiểm tra nội trở và dung lượng từng cell trước khi ghép pack, chọn cell trong cùng dải thông số để đảm bảo pack vận hành đồng đều. Quy trình này không phổ biến ở tất cả đơn vị đóng pin, nhưng tạo ra sự khác biệt rõ ràng trong tuổi thọ thực tế của pack sau 2 đến 3 năm vận hành. Nếu bạn muốn tìm hiểu thêm về quy trình ghép pack từ cell, bài hướng dẫn đóng pin lithium trình bày chi tiết các bước từ chọn cell đến lắp BMS.
Hiểu quy trình sản xuất pin lithium ở cấp độ cơ chế cũng giúp bạn đặt câu hỏi đúng khi mua pin. Nhà sản xuất có kiểm soát moisture content điện cực trước assembly không? Formation protocol kéo dài bao lâu? Tỷ lệ scrap rate của lô hàng là bao nhiêu? Những câu hỏi này phân biệt nhà cung cấp pin nghiêm túc với đơn vị chỉ quan tâm đến giá thành.
BRD Lab nghiên cứu và sản xuất pack pin lithium LiFePO4 tại Việt Nam, từ thiết kế BMS đến lắp ráp pack cho xe nâng, hệ thống lưu trữ năng lượng mặt trời, xe điện du lịch và hệ thống lưu trữ áp cao. Nếu bạn cần tư vấn kỹ thuật về dịch vụ đóng pin lithium phù hợp với thiết bị cụ thể, liên hệ trực tiếp qua số 0566868333 hoặc email brdlab.vn@gmail.com để được hỗ trợ.
Câu hỏi thường gặp
Sản xuất pin lithium cần bao nhiêu công đoạn?
Dây chuyền sản xuất cell pin lithium công nghiệp gồm hơn 20 công đoạn, chia thành 3 giai đoạn chính: tạo điện cực (5 công đoạn), lắp ráp cell (3 công đoạn chính) và hoàn thiện cell (4 công đoạn). Giai đoạn hoàn thiện chiếm 30 đến 50% tổng thời gian dây chuyền do các phản ứng điện hóa cần thời gian vật lý để hoàn thành.
Dry room trong sản xuất pin lithium là gì và tại sao cần thiết?
Dry room là phòng sản xuất kiểm soát độ ẩm tương đối dưới 1% RH (dew point ≤ −40°C). Điện phân lithium chứa muối LiPF₆ phản ứng với hơi nước tạo ra HF (axit hydrofluoric), ăn mòn cấu trúc nội bộ cell và rút ngắn tuổi thọ. Toàn bộ giai đoạn lắp ráp cell bắt buộc phải diễn ra trong môi trường này.
Formation cycling là gì và ảnh hưởng đến tuổi thọ pin như thế nào?
Formation là chu kỳ sạc/xả đầu tiên của cell, tạo lớp SEI (Solid Electrolyte Interphase) dày 5 đến 50 nm trên bề mặt anode. Lớp SEI này bảo vệ anode khỏi phản ứng liên tục với điện phân. SEI đồng đều và ổn định từ formation đúng quy trình trực tiếp kéo dài cycle life của cell. Formation protocol là bí quyết kỹ thuật của từng nhà sản xuất và tạo ra sự khác biệt tuổi thọ thực tế giữa các cell có cùng vật liệu.
Tại sao sai lệch trong trộn slurry không thể sửa ở các bước sau?
Slurry không đồng nhất tạo ra điện cực có vùng dẫn điện kém và vùng mật độ vật liệu hoạt tính không đều. Sau khi điện cực đã phủ, sấy và ép, cấu trúc này cố định hoàn toàn. Các công đoạn tiếp theo (cuốn, đổ điện phân, formation) không thể phân phối lại vật liệu hoạt tính trong điện cực. Vùng dẫn điện kém tồn tại suốt vòng đời cell dưới dạng nội trở cao cục bộ và điểm phát nhiệt.
Tại sao cần sấy chân không điện cực trước khi lắp ráp cell?
Sau khi cắt dải (slitting), mép điện cực mới tiếp xúc không khí và hấp thụ ẩm nhanh. Sấy chân không ở 80 đến 120°C tại áp suất dưới 1 mbar trong 12 đến 24 giờ đưa hàm lượng ẩm xuống dưới 50 ppm. Nếu ẩm dư mang vào cell, phản ứng với LiPF₆ trong điện phân tạo HF gây ăn mòn nội bộ. Đây là bước không thể bỏ qua dù thêm thời gian và chi phí vào dây chuyền.
Nội trở cell đo được nói lên điều gì về quy trình sản xuất?
Nội trở là chỉ số tổng hợp phản ánh nhiều công đoạn sản xuất. Nội trở cao bất thường so với datasheet thường chỉ ra: calendering không đủ áp lực (mật độ điện cực thấp), tab welding kém chất lượng (điện trở tiếp xúc cao), hoặc formation protocol tạo SEI dày và không đồng đều. Cell có nội trở cao phát nhiệt nhiều hơn ở dòng cao và suy giảm nhanh hơn trong vận hành thực tế.
Sự khác biệt giữa cell cylindrical và pouch trong quy trình sản xuất là gì?
Hai định dạng khác nhau chủ yếu ở công đoạn cuốn/xếp lớp và đóng vỏ. Cell cylindrical dùng jelly-roll winding và vỏ kim loại đóng bằng crimping. Cell pouch dùng Z-fold stacking hoặc flat winding và vỏ màng laminate nhôm hàn nhiệt. Ngoài ra, cell pouch cần bước gas venting sau formation để xả khí CO₂ và H₂ tích tụ trước khi bịt kín lần cuối, bước này không áp dụng cho cell cylindrical có van xả áp tích hợp sẵn trong thiết kế vỏ.